

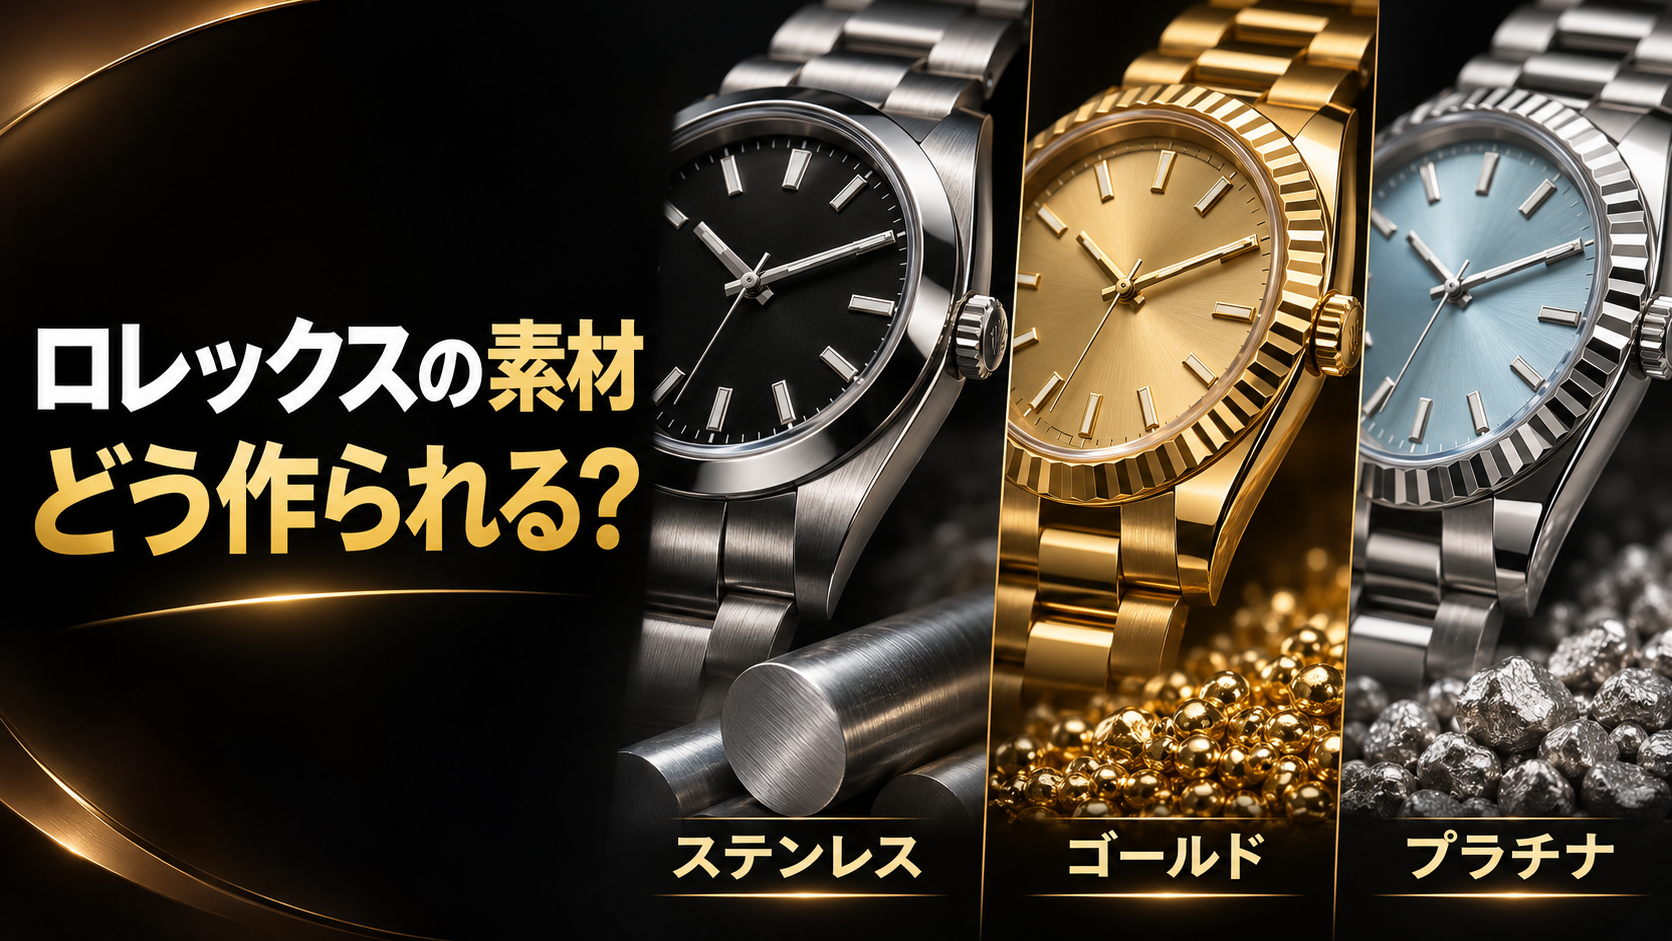
ロレックスのステンレス・ゴールド・プラチナはどう作られる?
ロレックスのゴールドは、1,000℃を超える温度で溶かしたあと、いったん小さな粒にして、もう一度溶かします。ステンレスも最初の鋳造後に再溶解しますが、こちらは真空中で鋼材の品質を高めるためです。プラチナでは、鉱石から目的の金属を取り出すまでに複数の工程があり、精製後も切削や研磨の難しさが残ります。
同じ時計のケースでも、素材ごとに工程が違うのはなぜでしょうか。
この記事では、オイスタースチール、18Kゴールド、950プラチナを、原料の調達、精製・合金化、成形、切削、仕上げの順に解説します。
まず知っておきたい「精製・合金化・鋳造」の違い
精製は、原料から目的の金属を取り出し、純度を高める工程です。合金化は、金属にほかの元素を加え、色や耐食性、加工しやすさなどを調整する工程です。鋳造は、溶けた金属を型などに流し、固めて形を与える工程です。
ゴールドを例にすると、金と銀を含む地金から金を分離するのが精製です。その金にほかの金属を加えて18Kにするのが合金化で、溶けた合金を棒状に固めるのが鋳造です。純度を高める工程と、時計に適した組成に調整する工程は、目的が異なります。
| 素材 | 素材名・数字の意味 | 素材づくりの見どころ | 時計部品にするときの見どころ |
|---|---|---|---|
| ステンレス | オイスタースチール。904L系の鋼種 | 金属廃材や一次原料を使って製鋼し、鋳造後に真空再溶解 | 専用工具によるプレス成形と機械加工 |
| ゴールド | 18K。重量の75%が金 | 自社鋳造所で合金化し、粒状化・再溶解を経て棒材にする | 圧延や引き抜きで、ケースやブレスレットに適した素材をつくる |
| プラチナ | 950。重量の95%がプラチナ | 鉱石由来の場合は、濃縮・製錬・精製を経て金属を取り出す | 切削・研磨で細かな形状を維持し、ベゼルなどを仕上げる |
1.ステンレス|ロレックスのオイスタースチールができるまで
原料の選別・配合 → 溶解・鋳造 → 真空再溶解 → 素材検査 → プレス成形・切削 → 研磨
904L系ステンレスは、どんな金属なのか?
オイスタースチールは、ロレックスがステンレス製ケースなどに使用する904L系のステンレス鋼です。904Lは、鉄をベースにクロム、ニッケル、モリブデンなどを含む鋼種で、耐食性が求められる用途に使われます。ロレックスは1985年に、ステンレス製ケースに904L鋼を採用しました。
ステンレス鋼の表面には、クロムを含む薄い酸化皮膜が形成されます。この皮膜が金属の腐食を抑えます。904Lでは、ニッケルやモリブデンを多く含む合金設計も、高い耐食性に関わっています。
耐食性と傷のつきにくさは別の性質です。オイスタースチールの耐食性は、主に水分などに触れる環境で、金属が腐食に耐える性質を指します。
原料の約60%に欧州産業由来の金属廃材を使う
ロレックスの2023年サステナビリティ報告書によると、オイスタースチールを製造する専用サプライヤーでは、鋳造に用いる原料の平均約60%に、欧州の産業から出る金属廃材を利用しています。残りには、目的の鋼種に必要な元素を多く含む一次原料の合金を使います。
廃材には、すでに複数の金属を含むものと、純金属に由来するものがあります。そこで、原料ごとの組成を踏まえ、不足する元素を補いながら、最終的に904L系の鋼材になるよう調整します。再利用する原料の比率と、完成した鋼材の成分比率は、それぞれ違う数字です。
真空中で再溶解するのは、何を取り除くためか?
最初に鋳造した鋼材は、真空中で再び溶かされます。ロレックスの技術資料では、耐食性や研磨に影響し得る介在物を取り除く工程と説明されています。
介在物とは、鋼の中に混在する微小な粒子などです。時計のケースは、切削で内部の金属が表面に現れ、仕上げでその面を磨きます。素材に微細な欠陥があれば、加工が進んだ段階で表面に現れる可能性があります。そこでロレックスは、納入された鋼材を中央研究所で検査し、走査型電子顕微鏡なども使って構造や表面を確認しています。
プレスで大まかな形をつくり、切削で取り合いを整える
ロレックスの資料では、鋼材を切り出し、圧力を加えて成形したあと、機械加工する流れが紹介されています。プレスは金属を変形させて部品のおおよその形をつくる工程、切削は必要な箇所を削って寸法を出す工程です。
たとえばミドルケースでは、外側から見えるケースの輪郭に加え、内部にムーブメントを収める空間、裏ぶたやリューズまわりの部品が接する箇所も必要です。外観の曲面と、部品を組み合わせるための寸法を、一つの部品に作り込みます。
オイスタースチールの成形には、ロレックスが開発した専用工具を使用します。技術資料では、摩耗を抑えるコーティングを施した炭化タングステン製工具も紹介されています。最後に、部位ごとに光を反射するポリッシュ仕上げや、細かな筋目のあるサテン仕上げを施します。
2.ゴールド|ロレックスの18K金無垢ケースができるまで
金の回収・精製 → 18Kへの合金化 → 粒状化 → 再溶解・連続鋳造 → 圧延・引き抜き → 部品加工・仕上げ
金の精製では、金と銀などをどう分けるのか?
鉱山由来の金では、採掘した原料を処理し、金や銀などを含む粗い地金をつくったうえで、精製所で純度を高める方法があります。
代表的な精製方法の一つがミラー法です。溶けた地金に塩素を通し、銀やほかの金属を塩化物にして分離します。さらに高い純度が必要な場合には、ウォールウィル法のような電解精製が使われます。こちらは、電解液の中で金を移動させ、電極に析出させて回収する方法です。
これらは金の精製業界で使われる代表例です。ロレックスが自社鋳造所について公開しているのは、精製された金などを原料に、時計用の18K合金を作る工程です。
新しく採掘した金に加え、製造端材からも金を回収する
金無垢ケースを機械で削れば切りくずが出ます。板材から部品を切り出せば周囲に端材が残ります。こうした製造残材にも金が含まれるため、回収して再利用できます。
ロレックスの2023年サステナビリティ報告書では、金の調達を次のように示しています。
| 金の調達区分 | 同報告書の割合 |
|---|---|
| ロレックスの製造廃材から回収した金 | 70% |
| 工業規模・小規模の鉱山由来の金 | 18% |
| 時計・電子機器産業などの残材に由来する金 | 12% |
これは同報告書に記載された金の調達構成です。18Kゴールドの金含有率75%とは、分母も意味も異なります。
同じ18Kでも、イエロー・ホワイト・エバーローズで色が違う理由
18Kの金含有率は75%です。残り25%の配合によって、イエローゴールドの黄味、ホワイトゴールドの白っぽさ、エバーローズゴールドの赤みといった違いが生まれます。
ロレックスは、スイスのプラン・レ・ズゥアトにある自社鋳造所で、金などの金属を1,000℃を超える温度で溶かし、用途に合った18Kゴールドをつくります。色の違いを生む詳細な配合は、公開資料では明かされていません。
なぜ、一度溶かしたゴールドを「粒」にするのか?
液体になった合金を黒鉛製のふるいに通すと、金属が小さな滴になります。滴を水で急冷し、小さな粒に固めます。その粒を再び溶かし、水で冷却した型を通しながら連続的に固めて、棒状の素材にします。
ここで行われる二度の溶解には、それぞれ役割があります。
- 最初の溶解で、金とほかの金属を合わせ、目的の18K合金をつくる。
- 二度目の溶解で、その合金を連続鋳造し、後工程に使う棒材にする。
粒は、18K合金ができてから、部品加工に使う形へ移る途中の状態です。前の章で紹介したステンレスの真空再溶解は、鋼材中の介在物を減らして品質を高めるための工程でした。同じ「もう一度溶かす」でも、工程の目的が違います。
ゴールドの棒材を、ケースやブレスレットの素材に変える
鋳造した棒材は、ローラーで押し延ばす圧延や、型を通して断面を整える引き抜きを経て、板、管、異形の棒、線材などに加工されます。途中で焼きなましを行い、変形を重ねた金属を次の加工に適した状態に整えます。
ケース、裏ぶた、ベゼル、ブレスレットのコマでは、部品の形や厚みが違います。そこで、鋳造後に用途に合う形の素材を用意してから、個々の部品を加工します。最後の研磨で光を反射する面をつくると、合金の配合で生まれた色合いと、表面仕上げで生まれた光沢が一緒に見えるようになります。
3.プラチナ|950プラチナの精製と、ベゼル加工の難しさ
鉱石の破砕・濃縮 → 製錬 → プラチナの分離・精製 → 950プラチナを使用 → 部品加工・研磨
岩石からプラチナだけを取り出すまで
鉱石由来のプラチナでは、鉱石にプラチナ、パラジウム、ロジウムなどが少量ずつ含まれています。目的の金属を取り出すには、まず金属を含む鉱物を集め、次に複数の金属を分離します。
- 破砕・粉砕
岩石を細かく砕き、目的の金属を含む鉱物を周囲の岩石から分けやすくします。 - 濃縮
代表的な方法が浮遊選鉱です。気泡に付着しやすくした鉱物を泡と一緒に集め、金属を含む成分の割合を高めます。 - 製錬
濃縮した原料を高温で処理し、不要な成分を分けながら、白金族金属を含む中間原料に集約します。 - 分離・精製
化学処理を重ね、混在する白金族金属を個別に分け、高純度のプラチナを得ます。
世界プラチナ投資評議会(WPIC)の南部アフリカの製造例では、鉱石1トンに含まれるプラチナ・パラジウム・ロジウム・金の合計が約2〜6グラムだった原料を、浮遊選鉱によって、濃縮物1トン当たり約300グラムまで高めています。精製所に送る前に、まずどれだけ多くの岩石を処理し、目的の成分を集める必要があるかが分かります。
プラチナの鉱山生産は、南アフリカなどに集中する
カナダ天然資源省の2024年データでは、プラチナの鉱山生産量は、南アフリカが約411万トロイオンス、ロシアが約275万トロイオンス、ジンバブエが約42万トロイオンスでした。供給には、鉱山由来に加え、使用済み製品やスクラップから回収される分もあります。
この鉱山生産データからは、プラチナという原材料の供給構造が分かります。ロレックスのモデル別生産数や正規店への入荷数は別の情報で、原材料の統計からは算出できません。
高純度プラチナと、時計に使う「950プラチナ」の違い
精製段階では、プラチナの純度を高めます。ロレックスが時計に使用する950プラチナは、重量の95%がプラチナの合金です。これは、時計としての外観や加工を考慮して使う材料の組成です。
ロレックス公式サイトでは、950プラチナを自社で加工していると説明しています。公開資料で確認できる範囲では、残り5%の詳細な配合や、モデルごとの成形・切削条件までは明らかにされていません。
柔らかい素材ほど、きれいに削りやすいとは限らない
ロレックスはプラチナの特徴として、柔らかさ、弾性、展性を挙げています。展性とは、力を加えたときに割れずに広がる性質です。切削では、工具を当てたときに材料がどう変形するかも、狙った形に削れるかどうかに関わります。
研磨にも同じ難しさがあります。研磨は、ごくわずかに表面を削りながら滑らかにする作業です。平らな面の中央を磨くときと、面の端を磨くときでは、形状への影響が変わります。角の近くまで磨き込みすぎると、光を反射する面は滑らかになっても、角が丸くなり、面の境目がぼやけます。
2022年のプラチナ製フルーテッドベゼルに見る加工技術
ロレックスは2022年、プラチナ製フルーテッドベゼルを備えたデイデイト40を発表しました。
フルーテッドベゼルには、細かな斜面が円周に沿って並びます。一枚の鏡面を磨く場合に比べ、一つひとつの斜面を滑らかに磨きながら、隣の斜面との境目を残すことが求められます。これによって光が当たる面と影になる面が細かく切り替わり、時計を傾けたときに、ベゼルの輝きが連続して動いて見えます。
プラチナ製のフルーテッドベゼルを見るときは、明るさだけでなく、光る面と暗い面の境目がどれだけはっきり見えるかにも注目すると、形状と仕上げの関係が分かります。
まとめ|3素材を比べると、どの工程に技術が必要かが見えてくる
オイスタースチールで注目したいのは、原料の組成を調整し、真空再溶解を経て、加工に適した鋼材にする工程です。ケースの形をつくる前から、研磨して表面に現れる部分まで見据えて鋼材を管理しています。
18Kゴールドでは、金の調達と回収、色を決める合金化、粒から棒材・板材へと形を変える加工がつながっています。イエロー、ホワイト、エバーローズの色合いは、ケースができる前の配合段階から作り込まれています。
950プラチナでは、鉱石中の微量な金属を集めて分離する工程と、細かな部品形状を切削・研磨で保つ工程の両方に手間がかかります。デイデイトのフルーテッドベゼルは、そうした素材をどう時計の意匠に生かしたかが、完成品から見て取れる例です。